Blog
REFA-Planzeitbildung mit KI – nur alter Wein in neuen Schläuchen? Teil 1: Von der Zeitaufnahme zur Datenbasis

Aktualität der Methode
Die REFA-Planzeitbildung ist auch 2026 noch aktuell. Sie ist weiterhin eine anerkannte Methode im Industrial Engineering, insbesondere in der Arbeitsvorbereitung, Produktionsplanung und Fertigungskalkulation.
Moderne Softwarelösungen ermöglichen es, Zeitdaten schneller zu erfassen, statistisch auszuwerten und für die Planzeitbildung zu nutzen. KI (KI; engl. Artificial Intelligence, AI) kann dabei unterstützen, Zusammenhänge zu erkennen, Auffälligkeiten zu identifizieren und Auswertungen zu automatisieren. Die Aussagekraft der Ergebnisse hängt jedoch weiterhin wesentlich von der Qualität der erfassten Ausgangsdaten ab.
Die REFA-Planzeitbildung ist heute überall sinnvoll und wirtschaftlich einsetzbar, wenn Fertigungsprozesse optimiert werden müssen bzw. Kalkulationen für Angebote oder Produkte zu erstellen sind. Der wesentliche Vorteil besteht darin, dass nicht für jedes neue Produkt eine vollständige Ferti-gungszeitermittlung durchgeführt werden muss.
Aktualität der Methode
| Klassische REFA-Methode | Moderne Anwendung |
| Zeitaufnahmen mit Stoppuhr | Digitale Zeitaufnahmen |
| Manuelle Ablaufgliederung | Digitale Prozessmodellierung |
| Planzeittabellen | Datenbankgestützte Zeitbausteine |
| Regressionsrechnung | Statistische Softwareauswertung |
| Manuelle Zeitkalkulation | Automatisierte Zeitermittlung |
| Arbeitsplan auf Papier | Integration in ERP/MES |
Die grundsätzliche Methodik bleibt gleich. Die Datenerfassung, Auswertung und Verwendung werden jedoch zunehmend digitalisiert. Die Effektivität von Methoden wie z.B. Wertstrommanagement¹ oder SMED² werden durch aktuelle Fertigungszeiten bestimmt.
Ausgangssituationen und Projektziele – ein Fall aus der Praxis
Die Fertigungsbereiche der Muster GmbH stehen aufgrund steigender Anforderungen an Qualität, Lieferfähigkeit und Wirtschaftlichkeit zunehmend unter Druck. Insbesondere hohe Variantenvielfalt, häufige Werkzeugwechsel sowie steigende Anforderungen an Prozessstabilität führen zu erhöhtem organisatorischem und technischem Aufwand.
Im Rahmen erster Analysen wurden mehrere kritische Einflussfaktoren identifiziert, die sich negativ auf Produktivität, Prozessstabilität und Anlagenverfügbarkeit auswirken.
Zu den wesentlichen Herausforderungen zählen:
- hohe Rüsthäufigkeit infolge variierender Produkte und kleiner Losgrößen
- fehlende Standardisierung der Arbeits- und Rüstprozesse
- lange Durchlaufzeiten und Transportwege
- hohe Abhängigkeit von erfahrenen Mitarbeitenden
- zunehmender Wissensverlust durch demografischen Wandel
- eingeschränkte Transparenz über reale Prozess- und Verlustzeiten
Besonders kritisch ist die starke Abhängigkeit von Erfahrungswissen einzelner Mitarbeitender. Viele Einstell- und Optimierungsprozesse beruhen auf persönlichem Know-how und sind bislang nur teilweise dokumentiert oder standardisiert. Gleichzeitig steigt das Risiko eines Wissensverlusts durch altersbedingtes Ausscheiden erfahrener Fachkräfte.
Darüber hinaus zeigen erste Untersuchungen, dass Potenziale zur Reduzierung von Rüstzeiten, Umlaufbeständen und Qualitätsverlusten bestehen. Insbesondere die hohe Varianz der Prozesszeiten erschwert eine belastbare Planzeitermittlung sowie eine stabile Produktionssteuerung.
Vor diesem Hintergrund verfolgte das Projekt „Industrial Engineering“ das Ziel, die bestehenden Fertigungsprozesse mithilfe der REFA-Methodenlehre systematisch zu analysieren, transparent darzustellen und nachhaltige Vorschläge zur Optimierung zu erarbeiten.
Die drei zentralen Projektziele waren:
- zuverlässige Zeitdaten gewinnen,
- zeitbeeinflussende Größen identifizieren und
- daraus belastbare Planzeitmodelle entwickeln.
Zur Erreichung dieser Ziele wurden REFA-Zeitaufnahmen und Wertstrombetrachtungen eingesetzt. Ergänzend wurden Potenziale im Bereich Predictive Maintenance und Prozessoptimierung untersucht. Das Projekt bildete damit die Grundlage für eine langfristig stabile, wirtschaftliche und zukunftsfähige Fertigungsstruktur.
Methodisches Vorgehen
REFA-Zeitaufnahme
Zur Ermittlung der aktuellen Prozessleistung werden REFA-Zeitaufnahmen in den Fertigungsbereichen durchgeführt. Dabei werden die einzelnen Arbeitsschritte systematisch erfasst und ausgewertet, um belastbare Zeitdaten zu gewinnen. Ziel ist die Identifikation von Zeitverlusten, nicht wertschöpfenden Tätigkeiten sowie Potenzialen zur Standardisierung und Produktivitätssteigerung. Die bereits vorliegenden SMED-Analyse wurden in die Bewertung einbezogen.
Regressionsanalyse
Mithilfe von Regressionsanalysen wurden Zusammenhänge zwischen relevanten Einflussgrößen der Fertigungsprozesse und den jeweiligen Zielgrößen untersucht. Dazu zählen unter anderem Breite des Fräsers, restliche Fräsbreite, gewünschte Fräslänge und mittlere Einsatztiefe. Als Zielgröße wurde die Fertigungszeit in Minuten definiert. Ziel ist es, wesentliche Einflussfaktoren quantitativ einzuordnen und Ansatzpunkte für eine belastbarere Planzeitbildung und nachhaltige Prozessverbesserung abzuleiten.
Produkt und Arbeitsvorgang
Es handelte sich um das Fräsen von Turbinenschaufeln, die an einer Horizontalfräsmaschine mit einem Walzenfräser in der größtmöglichen Breite vorgefräst wurden. Anschließend wurde mit demselben Fräser die Restbreite nachgefräst und dadurch die gewünschte Fräslänge erzielt. Die Turbi-nenschaufeln sind in Größe und Form stets wechselnd. Die Stückzahlen pro Auftrag unterlagen starken Schwankungen.
Beurteilungsparameter der Regressionsrechnungen
Zur Beurteilung der Qualität der Regressionsrechnungen wurden verschiedene statistische Kennzahlen herangezogen. Diese beschreiben die Modellgüte, die statistische Signifikanz und die Prognosequalität.
| Kennzahl | Was wird bewertet? | Faustregel zur Einordnung |
| Modellqualität | ||
| – Bestimmtheitsmaß (R²) | Anteil der erklärten Varianz | Je näher an 1, desto besser |
| – Adjustiertes R² | R² unter Berücksichtigung der Variablenanzahl | Besonders für multiple Regressionen geeignet |
| – p-Wert | Statistische Signifikanz eines Koeffizienten | p < 0,05 gilt häufig als signifikant |
| – F-Test | Signifikanz des Gesamtmodells | Bewertet das Modell als Ganzes |
| Prognosequalität und Zuverlässigkeit | ||
| – MAE | Mittlere absolute Abweichung | Gut verständliches Fehlermaß |
| – RMSE | Quadratisches Fehlermittel | Je kleiner, desto besser |
| – LOOCV-RMSE | Prognosefehler bei Leave-One-Out-Kreuzvalidierung | Je kleiner, desto besser; bewertet die Übertragbarkeit auf neue Daten |
| – Residuen-Analyse | Verteilung und Muster der Modellfehler | Prüft zentrale Modellannahmen |
| – Max. Cook-D | Größter Einfluss einer einzelnen Beobachtung auf das Regressionsmodell | Hohe Werte prüfen; als Richtwert gilt häufig D > 4/n, D > 1 ist deutlich auffällig |
Eine wichtige fachliche Präzisierung: Ein hohes R² allein bedeutet noch nicht, dass sich das Modell für die praktische Planzeitermittlung eignet. Entscheidend ist auch, wie genau bisher nicht verwendete Fertigungsdaten vorhergesagt werden.
Vorgehen bei einer REFA-Zeitaufnahme mit REFA-TIME³
Mit der Software REFA-TIME installiert auf einem Industrie-Laptop wurden Zeitaufnahmen direkt am Arbeitsplatz digital durchgeführt, nach der REFA-Methodenlehre auswertet und die Ergebnisse wurden für Vorgabezeiten, Planzeiten und die Produktionsoptimierung verwendet. Dabei wurde nach dem REFA-Standardprogramm vorgegangen Abbildung 1.
Die Vorbereitung der Zeitmessungen entscheidet wesentlich über die Qualität der Ergebnisse.
Zunächst muss festgelegt werden:
- Arbeitsaufgabe und Arbeitsverfahren
- Arbeitsplatz, Betriebsmittel und eingesetzte Materialien
- Bezugsmenge, beispielsweise ein Werkstück
- Ablaufabschnitte mit eindeutig erkennbaren Messpunkten
- Zu erfassende Zeitarten und Einflussgrößen
- Rahmenbedingungen und geplanten Umfang der Messungen
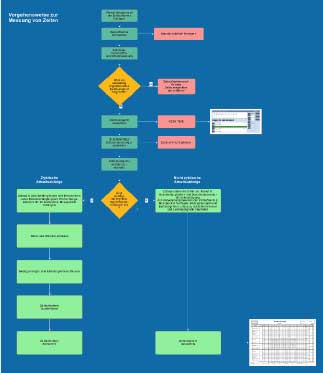
Beispiel: Manueller Montagearbeitsplatz
| Nr. | Ablaufabschnitt | Messpunkt |
| 1 | Fräsmaschine einrichten | Probeteil geprüft |
| 2 | Rohling spannen | kurbel loslassen |
| 3 | Fräser anfahren/ansetzen | Erster Span |
| 4 | Fräsen inkl. Restbreite | Fräser ausfahren |
| 5 | Turbinenschaufel ausspannen und ablegen | Bauteil abgelegt |
Wichtig ist, dass die Messpunkte eindeutig beobachtbar sind und die Ablaufabschnitte bei jeder Wiederholung unter vergleichbaren Bedingungen erfasst werden.
Die Ergebnisse der REFA-Zeitaufnahmen bilden die zentrale Datengrundlage für die Bewertung von Rüst- und Fertigungsprozessen sowie für die schrittweise Entwicklung belastbarer Planzeiten. Im Projekt wurden die relevanten Ablaufabschnitte systematisch erfasst, in REFA-Time dokumentiert und anschließend mit ausgewählten Einflussgrößen verknüpft. Ziel war es, Transparenz über reale Zeitstrukturen zu schaffen, wesentliche Varianztreiber zu identifizieren und erste quantitative Grundlagen für Standardisierung, Steuerung und Kalkulation abzuleiten.
Zusammenfassung
Während die methodischen Grundlagen weitgehend unverändert geblieben sind, eröffnen digitale Zeitaufnahmen und moderne statistische Auswertungsverfahren neue Möglichkeiten für eine wirtschaftliche und zuverlässige Ermittlung von Fertigungszeiten.
Am Beispiel der Bearbeitung von Turbinenschaufeln wurde dargestellt, wie mit REFA-TIME Fertigungszeiten systematisch erfasst und relevante Einflussgrößen identifiziert werden können.
Die gewonnenen Zeitdaten bilden die Grundlage für die Entwicklung mathematischer Planzeitmodelle. Durch Regressionsrechnung lassen sich Zusammenhänge zwischen Fertigungszeiten und zeitbeeinflussenden Merkmalen quantifizieren.
Die entscheidende Erkenntnis: Nicht die klassische REFA-Methodik wird durch KI ersetzt. Vielmehr können moderne digitale Werkzeuge und KI die Datenauswertung unterstützen und die praktische Anwendung der bewährten Methoden effizienter gestalten.
Ausblick auf Teil 2
Im zweiten Teil wird gezeigt, wie aus den erfassten REFA-Zeitdaten mithilfe der multiplen Regressionsrechnung ein mathematisches Planzeitmodell entwickelt werden kann.
Am Beispiel des Fräsens von Turbinenschaufeln werden die Zusammenhänge zwischen der Fertigungszeit und verschiedenen Einflussgrößen, wie Fräserbreite, Restfräsbreite, Fräslänge und Einsatztiefe, untersucht.
Dabei stehen folgende Fragestellungen im Mittelpunkt:
- Welche Einflussgrößen bestimmen die Fertigungszeit maßgeblich?
- Wie lässt sich daraus eine mathematische Planzeitformel entwickeln?
- Wie zuverlässig sind die berechneten Planzeiten?
- Welche Vorteile bieten moderne statistische Werkzeuge und KI gegenüber der herkömmlichen Auswertung?
Anhand eines praktischen Berechnungsbeispiels wird die Entwicklung eines Regressionsmodells von der Datenaufbereitung über die statistische Bewertung bis zur Anwendung in der Fertigungskalkulation erläutert.
Ziel ist es, zu zeigen, wie sich mit überschaubarem Aufwand belastbare Planzeiten für unterschiedliche Produktvarianten ermitteln lassen, ohne für jede Variante eine vollständige Zeitaufnahme durchführen zu müssen.
¹ Das Wertstrommanagement, engl. Value Stream Management, ist ein betriebswirtschaftliches Werkzeug im Bereich der Produktionswirtschaft und des Supply-Chain-Management, um den Produktions- und Materialfluss sowie den damit verbundenen Informationsfluss zu verbessern. Im Mittelpunkt stehen wertschöpfende Prozesse, nicht Zuständigkeiten.
² SMED ist eine Methode, um die Rüstzeit einer Maschine systematisch auf unter zehn Minuten zu senken.
³ REFA bietet inzwischen auch die neuere, cloudbasierte Software PROCESS TM an.
Robert Maas
In über 35 Jahren zwischen Studium und Gründung der POLYGON Business Engineers arbeitete Robert Maas in Top-Funktionen der Unternehmensberatung.
Die Stationen waren:
- Industrielle Beratung in der Automobilmontage und bei Zulieferern
- Informations- und Kommunikationsberatung
- Organisationsberatung bei Banken und Versicherungen
Die Schwerpunkte seiner Erfahrung sind:
- Projekt- und Veränderungsmanagement
- Werteoptimierung und Prozessdesign
- Komplexitätsmanagement und Product Lifecycle Management
- Fachkonzeptionen und IT-Bebauungsplanung
- Portfolio- und Veränderungsmanagement
- Management komplexer Projekte
Profil POLYGON Business Engineers
Die POLYGON Business Engineers GmbH ist eine Management- und Unternehmensberatung der neuesten Generation. Der Geschäftsführer Robert Maas ist Senior Industrial Engineer und Projektmanager mit langjähriger Erfahrung in der Optimierung industrieller Produktionssysteme. Er unterstützt Unternehmen dabei, Fabrik-, Fertigungs- und Logistikprozesse effizient zu planen, Material- und Informationsflüsse zu optimieren und messbare Leistungssteigerungen zu erzielen. Dabei verbindet er Lean Management und REFA-Zeitwirtschaft mit verlässlicher Projektumsetzung – von der Analyse und Konzeption bis zur erfolgreichen Realisierung.
Kontakt
Robert Maas
POLYGON Business Engineers GmbH
Geisinger Straße 21
74321 Bietigheim-Bissingen
Telefon (07142) 22 22 70
Telefax (07142) 22 22 71
- Robert Maas

- Robert Maas
- Robert Maas
- Robert Maas